CONSIGNES RELATIVES À LA CONCEPTION
Argent
Épaisseur de paroi
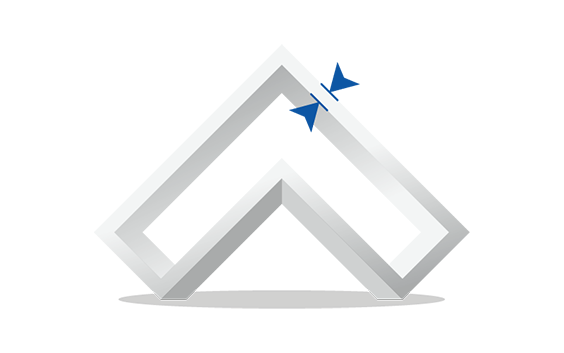
En impression 3D, l'épaisseur de paroi se rapporte à la distance entre une surface de votre modèle et la surface opposée. Pour la plupart des modèles en argent, l'épaisseur minimale des parois est de 0,6 mm pour la finition brillante et de 0,8 mm pour la finition très brillante. Toutefois, pour la fabrication d'un objet de petite taille, tel que la bande d'une bague, l'épaisseur de la paroi doit être d'au moins 1 mm. La fragilité de l'argent peut entraîner la rupture de la bague lorsque vous la portez si le modèle est trop fin.
Haute définition
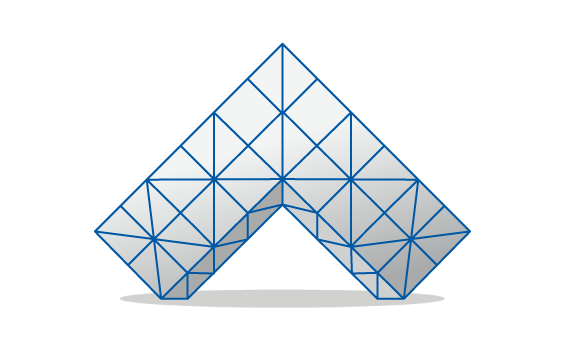
La résolution du processus d'impression à la cire étant très élevée, veillez à créer votre modèle et à exporter votre fichier avec une définition suffisante pour que vous ne voyiez pas les triangles.
Géométrie
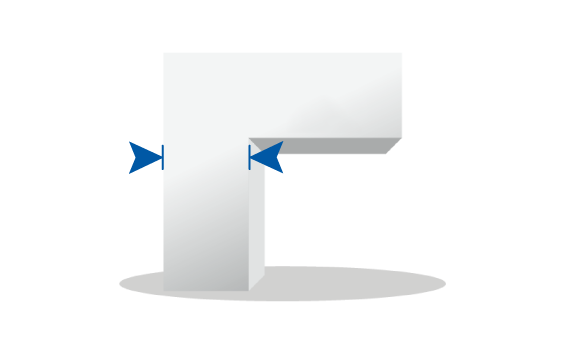
Soyez prudent lorsque de grandes parties de votre modèle sont reliées ou soutenues par des tiges fines. Comparez cela à une grosse tête reposant sur un cou mince. Votre modèle doit être conçu pour se soutenir lui-même de manière adéquate. Veillez donc à ce que les tiges soient suffisamment solides pour "supporter" le poids de la plus grande surface. Il est également possible d'imprimer des structures internes, mais il peut être difficile, voire impossible, de retirer les structures de soutien, de les nettoyer et de les couler. Si vous avez des doutes sur la faisabilité de votre modèle, veuillez nous contacter.
Évidement
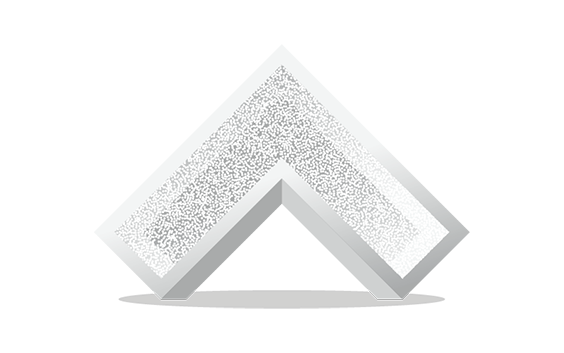
Ce matériau permet d'imprimer des modèles creux. Cependant, n'oubliez pas que vous devez incorporer plusieurs trous ou fentes afin que nous puissions nous débarrasser de la résine de cire non imprimée. Faites autant de trous ou de fentes que possible. Il est recommandé de faire deux ou plusieurs trous ou fentes. Veillez à ce que les trous soient répartis de manière égale, par exemple aux extrémités opposées de votre dessin. Les trous doivent avoir un diamètre supérieur à 1,5 mm. En outre, vous devez vous assurer que le plâtre de coulée est suffisamment soutenu, sinon votre modèle ne pourra pas être coulé correctement.
Taille de l'article
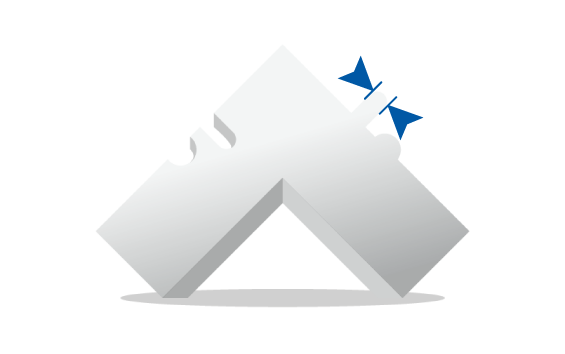
Les plus petits éléments de votre dessin doivent avoir un diamètre d'au moins 0,35 mm et une hauteur d'au moins 0,4 mm et être fixés à une surface solide. Les détails aussi petits conviennent aux projets délicats tels que les micro-pavés.
L'argent n'étant pas un matériau très résistant, les éléments les plus longs, tels que les tiges ou les pointes (dans les structures en forme de filet), doivent avoir un diamètre d'au moins 0,8 mm. Sinon, ils risquent de se casser lors de la coulée ou même lorsque vous portez la pièce.
Dégagement
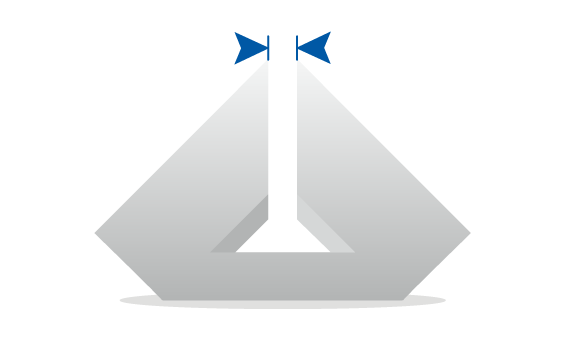
La distance ou l'espace entre deux ou plusieurs pièces de votre modèle s'appelle l'espace libre. Si le jeu entre les pièces est trop faible, celles-ci risquent de fusionner lors du moulage de votre modèle. Votre modèle est d'abord imprimé en cire, placé dans un récipient et recouvert d'un plâtre liquide. La cire est ensuite brûlée, créant une cavité dans le plâtre maintenant durci, laissant un moule en plâtre prêt à être coulé.
Si l'écart entre les différentes parties de votre modèle est trop faible, le plâtre risque de ne pas s'écouler complètement ou de créer des parois trop minces dans le moule qui se briseront lorsque le métal liquide sera versé. Dans les deux cas, le modèle moulé présentera des défauts. C'est pourquoi nous conseillons un espace minimum de 0,3 mm. S'il est impossible d'augmenter l'écart dans votre conception, vous pouvez envisager de fusionner les éléments si leur séparation n'est pas nécessaire.
Polonais
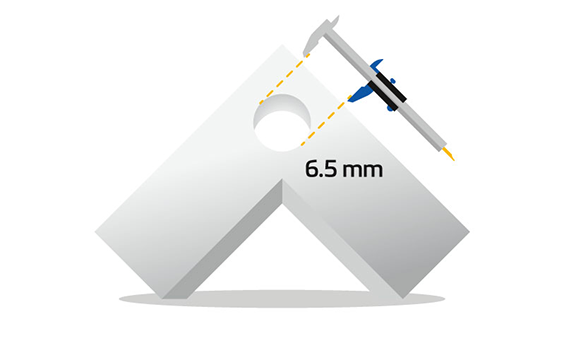
Pour polir, il faut pouvoir atteindre les surfaces. En règle générale, nous ne pouvons pas limer, poncer ou polir les cavités, et les petites arêtes vives seront arrondies. En outre, il est impossible d'atteindre les structures internes complexes, semblables à des mailles.
Influence des finitions sur le niveau de détail
Une fois que votre modèle est coulé, il passe à la finition. Les techniques de post-traitement pour l'argent brillant, satiné, sablé et très brillant sont toutes uniques et chacune aura un effet différent sur le niveau de détail de votre modèle.
- Polie : Les modèles sont ensuite traités dans un tambour magnétique. Cette technique est la moins agressive pour l'argent et érodera votre modèle d'environ 0,05 mm à 0,075 mm. Cette finition est la mieux adaptée pour maintenir un niveau de détail élevé ; cependant, les surfaces resteront irrégulières et ne seront pas aussi lisses que les modèles très brillants.
- Corindon sablé (Mat) Les modèles sont post-traités par une opération de sablage. Les surfaces de votre modèle auront un aspect lisse et mat. Cette finition érodera votre modèle d'environ 0,10 à 0,15 mm.
- Brossé : Les modèles sont traités manuellement à l'aide d'une brosse métallique. Cette finition rongera 0,10 à 0,15 mm de matière de votre modèle.
- Polissage à la main : Les modèles seront soumis à un polissage mécanique manuel. La technique de polissage est la plus agressive et érode votre modèle d'environ 0,10 à 0,15 mm. Les angles vifs seront arrondis. Par conséquent, cette technique permet d'obtenir le niveau de détail le plus faible pour l'argent, mais offre le niveau le plus élevé de douceur et de brillance.
- Poli + patine noire : Les modèles subissent un polissage mécanique manuel. Cette technique de polissage est la plus agressive ; elle érode les surfaces extérieures de votre modèle d'environ 0,10 à 0,15 mm et arrondit les angles vifs. Par conséquent, cette technique permet d'obtenir le niveau de détail le plus faible pour l'argent, mais offre le niveau le plus élevé de douceur et de brillance.
Il est bon de tenir compte de l'importance de l'érosion due à ces finitions lorsque vous concevez votre modèle.
Objets imbriqués, pièces articulées et emboîtées
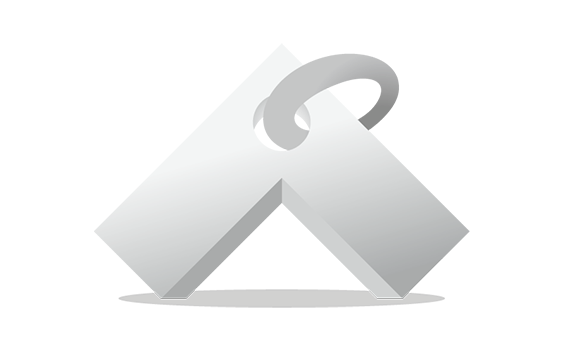
Les objets imbriqués (objets flottant à l'intérieur d'un autre objet), les pièces articulées et les pièces imbriquées, telles que les chaînes, ne peuvent pas être fabriqués avec la fonte à la cire perdue. En effet, les structures de soutien doivent être retirées avant d'être coulées dans l'argent.
Détails gravés et en relief
Pour le gaufrage ou la gravure de détails tels que du texte, nous vous conseillons de respecter un rapport hauteur/profondeur/largeur maximal de 1:1. Il faut également tenir compte de l'épaisseur minimale des parois de 0,35 mm.
Modèles anciens : Dimensions
Les modèles antiques - avec une finition patinée Polished + Black - sont finis en deux étapes. Tout d'abord, votre modèle subit un processus d'oxydation au cours duquel un mélange de soufre rend l'argent plus terne et plus foncé. Ensuite, les surfaces élevées de votre modèle sont polies manuellement. Les zones en retrait ou en creux sont laissées intactes et restent donc plus foncées que les zones surélevées et polies.
Dimensions minimales des zones sombres : Les zones enfoncées doivent avoir une surface minimale de 0,4 mm de long x 0,4 mm de large x 0,4 mm de haut pour donner des résultats visibles. Le polissage final étant un processus manuel, chaque modèle est unique.
Caractéristiques de fichier
Nous acceptons les formats suivants : STL, 3DS, 3DM, OBJ, WRL, MATPART, STP, SKP, SLDPRT, STEP, CATPART, IGES, MODEL, MXP et MGX sur Materialise Onsite.
Outre la nécessité de respecter ces formats de fichiers, il existe également des contraintes liées au contenu de ces fichiers. Afin de vous offrir la meilleure qualité possible et d'assurer une traçabilité, nous autorisons la commande d'un seul modèle par pièce sur notre plateforme en ligne OnSite.
Cela signifie qu'il ne peut y avoir qu'une seule pièce par fichier. Si un fichier contient plusieurs pièces, nous le traiterons comme un seul modèle ou une seule pièce, ce qui signifie que les entités seront entrecroisées ou assemblées les unes dans les autres (le cas échéant, consultez les caractéristiques techniques ci-dessous). Autrement, votre pièce ne sera pas traitée correctement.
Caractéristiques techniques
| Dimensions maximales des pièces | 88 x 88 x 125 mm |
| Précision standard | ± 5 % (avec limite inférieure à ± 0,35 mm) |
| Épaisseur des couches | 0,016 mm |
| Épaisseur minimale de la paroi | 0,6 mm |
| Taille minimale des détails | 0,35 mm |
| Pièces imbriquées ou mobiles | Non |
| Canaux internes | Non |
| Structure de la surface | Surface rugueuse et légèrement brillante |