DESIGNRICHTLINIEN
Silber
Wandstärke
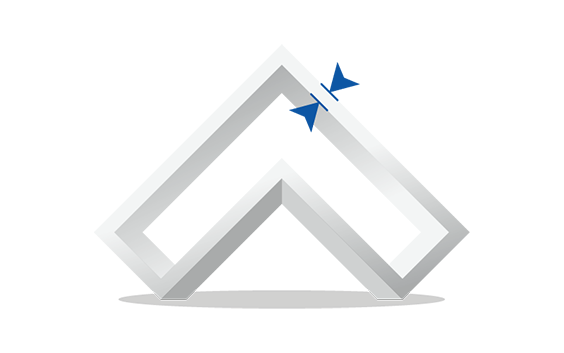
Beim 3D-Druck bezieht sich die Wandstärke auf den Abstand zwischen einer Oberfläche Ihres Teils und der gegenüberliegenden glatten Oberfläche. Bei den meisten Modellen in Silber beträgt die Mindestwandstärke 0,6 mm für die glänzende Ausführung und 0,8 mm für die hochglänzende Ausführung. Wenn Sie jedoch etwas Kleines wie das Band eines Rings herstellen, sollte die Wandstärke mindestens 1 mm betragen. Die Zerbrechlichkeit des Silbers könnte dazu führen, dass der Ring beim Tragen bricht, wenn das Modell zu dünn ist.
Hohe Auflösung
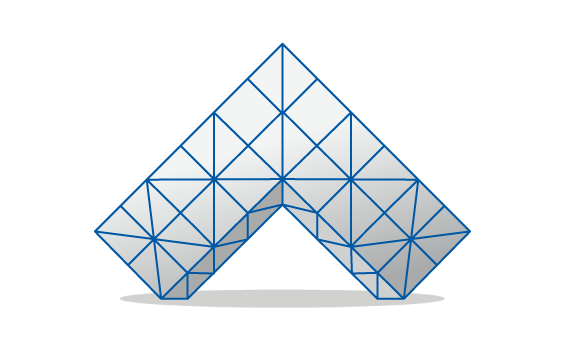
Da die Auflösung des Wachsdruckverfahrens so hoch ist, sollten Sie darauf achten, dass Sie Ihr Modell mit ausreichender Schärfe erstellen und Ihre Datei exportieren, damit Sie die Dreiecke nicht sehen.
Geometrie
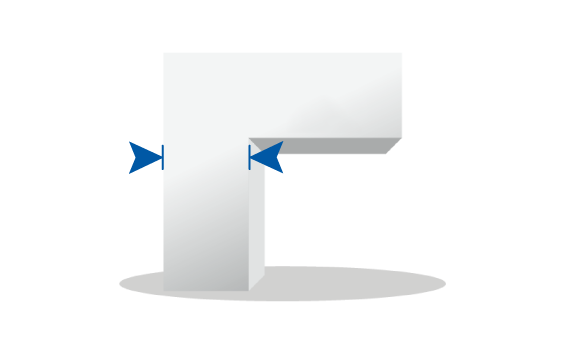
Seien Sie vorsichtig, wenn Sie große Bereiche Ihres Modells mit dünnen Stäben verbinden oder abstützen. Vergleichen Sie es mit einem großen Kopf, der auf einem dünnen Hals sitzt. Ihr Modell muss so konstruiert sein, dass es sich selbst tragen kann. Achten Sie also darauf, dass die Stäbe stark genug sind, um das Gewicht der größeren Fläche zu "tragen". Es ist auch möglich, interne Strukturen zu drucken, aber das Entfernen von Stützstrukturen, deren Reinigung und das Gießen können schwierig oder sogar unmöglich sein. Wenn Sie Zweifel haben, ob Ihr Modell realisierbar ist, nehmen Sie bitte Kontakt mit uns auf.
Aushöhlen
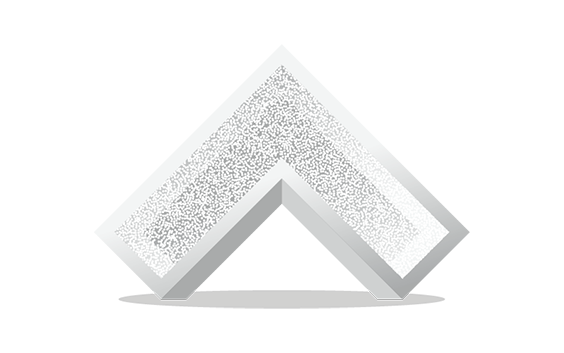
Mit diesem Material können Sie hohle Modelle drucken. Denken Sie jedoch daran, dass Sie mehrere Löcher oder Schlitze einbringen müssen, damit wir das unbedruckte Wachsharz loswerden können. Machen Sie so viele Löcher oder Schlitze, wie Sie nur können. Wir empfehlen, zwei oder mehr Löcher oder Schlitze zu machen. Achten Sie darauf, dass die Löcher gleichmäßig verteilt sind, z. B. an den gegenüberliegenden Enden Ihres Entwurfs. Die Löcher sollten einen Durchmesser von mehr als 1,5 mm haben. Außerdem müssen Sie darauf achten, dass der Gips ausreichend gestützt wird, sonst kann Ihr Modell nicht richtig gegossen werden.
Größe des Merkmals
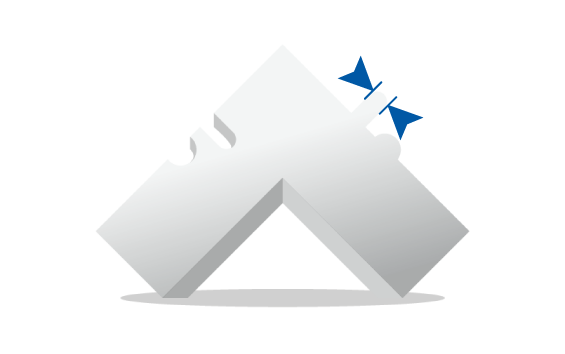
Die kleinsten Elemente in Ihrem Entwurf sollten einen Durchmesser von mindestens 0,35 mm und eine Höhe von mindestens 0,4 mm haben und auf einer festen Oberfläche angebracht sein. So kleine Details eignen sich für filigrane Projekte wie Mikro-Pavé-Fassungen.
Da Silber kein sehr starkes Material ist, sollten längere Elemente wie Stäbe oder Zacken (in netzartigen Strukturen) einen Durchmesser von mindestens 0,8 mm haben. Andernfalls könnten sie beim Gießen oder sogar beim Tragen des Stücks brechen.
Spalt
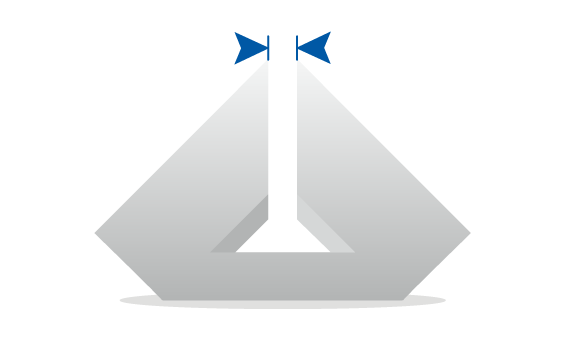
Der Abstand zwischen zwei oder mehr Teilen in Ihrem Modell wird als Spielraum bezeichnet. Wenn der Abstand zwischen den Teilen zu gering ist, können sie beim Gießen Ihres Modells verschmelzen. Ihr Modell wird zunächst in Wachs gedruckt, in ein Gefäß gestellt und mit einem flüssigen Gips überzogen. Dann wird das Wachs ausgebrannt, wodurch ein Hohlraum im nun ausgehärteten Gips entsteht, so dass eine Gipsform für den Guss entsteht.
Wenn der Spalt zwischen den verschiedenen Teilen Ihres Modells zu klein ist, fließt der Gips möglicherweise nicht vollständig hinein oder es entstehen zu dünne Wände in der Form, die brechen, wenn das flüssige Metall hineingegossen wird. Beides führt zu Mängeln an Ihrem Gussmodell. Wir empfehlen daher einen Mindestabstand von 0,3 mm. Wenn es in Ihrem Entwurf nicht möglich ist, den Abstand zu vergrößern, können Sie in Erwägung ziehen, die Merkmale zu verschmelzen, wenn ihre Trennung unnötig ist.
Poliert
Um polieren zu können, müssen wir die Oberflächen erreichen können. In der Regel können wir Hohlräume nicht feilen, schleifen oder polieren, und kleine scharfe Kanten werden abgerundet. Außerdem sind die komplexen internen, netzartigen Strukturen nicht erreichbar.
Einfluss der Oberflächenbeschaffenheit auf den Detaillierungsgrad
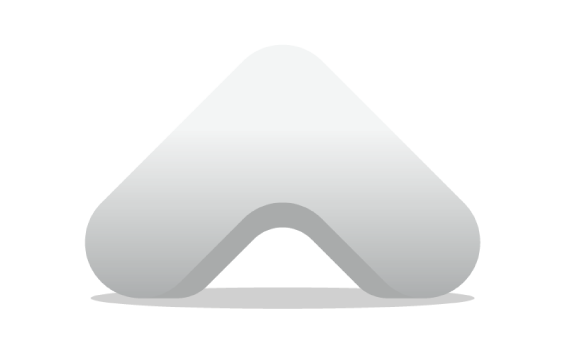
Sobald Ihr Modell gegossen ist, geht es in die Endbearbeitung. Die Nachbearbeitungstechniken für glänzendes, satiniertes, sandgestrahltes und hochglänzendes Silber sind alle einzigartig und haben unterschiedliche Auswirkungen auf den Detailgrad Ihres Modells.
- Poliert Die Modelle werden in einem magnetischen Tumbler nachbearbeitet. Diese Technik ist das am wenigsten aggressive Verfahren für Silber und wird Ihr Modell um etwa 0,05 mm bis 0,075 mm aushöhlen. Dieses Verfahren eignet sich am besten, um eine hohe Detailgenauigkeit zu erhalten; die Oberflächen sind jedoch uneben und nicht so glatt wie bei Hochglanzmodellen.
- Korundgestrahlt (matt) Die Modelle werden mit einem Strahlverfahren nachbehandelt. Die Oberflächen Ihres Modells erhalten ein glattes, mattes Aussehen. Bei dieser Ausführung wird Ihr Modell um etwa 0,10 bis 0,15 mm abgetragen.
- Gebürstet: Die Modelle werden manuell mit einer Drahtbürste nachbearbeitet. Bei dieser Bearbeitung werden 0,10 bis 0,15 mm Material von Ihrem Modell abgetragen.
- Handpoliert Die Modelle werden einer manuellen mechanischen Politur unterzogen. Die Poliertechnik ist die aggressivste und wird Ihr Modell um etwa 0,10 bis 0,15 mm abtragen. Scharfe Ecken werden abgerundet. Daher ergibt diese Technik die geringste Detailgenauigkeit für Silber, bietet aber den höchsten Grad an Glätte und Glanz.
- Poliert + schwarz patiniert Die Modelle werden einer manuellen mechanischen Politur unterzogen. Diese Poliertechnik ist die aggressivste; sie trägt die Außenflächen Ihres Modells um etwa 0,10 bis 0,15 mm ab und rundet scharfe Ecken ab. Daher ergibt diese Technik die geringste Detailgenauigkeit des Silbers, bietet aber den höchsten Grad an Glätte und Glanz.
Es ist gut, wenn Sie bei der Gestaltung Ihres Modells das Ausmaß der Erosion durch diese Oberflächen berücksichtigen.
Verschachtelte Objekte, klappbare und ineinander greifende Teile
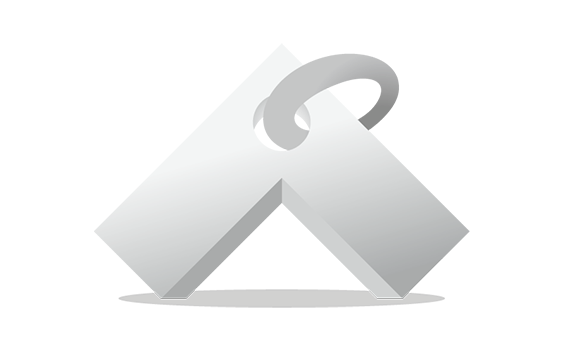
Verschachtelte Objekte (Objekte, die in einem anderen Objekt schweben), Scharnierteile und ineinandergreifende Teile, wie z. B. Ketten, können nicht im Wachsausschmelzverfahren hergestellt werden. Der Grund dafür ist, dass die Stützstrukturen vor dem Gießen in Silber entfernt werden müssen.
Geprägte und gravierte Details
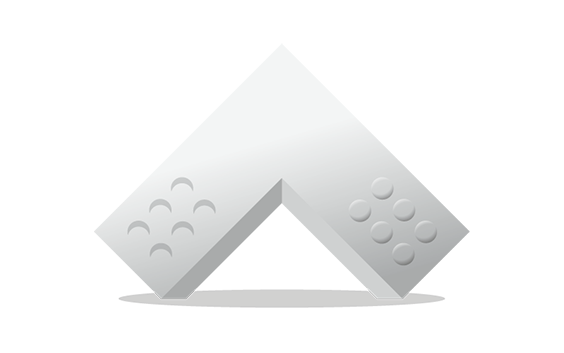
Für Prägungen oder Gravuren, wie z. B. Text, empfehlen wir Ihnen, ein Verhältnis von Höhe/Tiefe zu Breite von maximal 1:1 einzuhalten. Denken Sie auch an die Mindestwandstärke von 0,35 mm.
Antike Modelle: Abmessungen
Die antiken Modelle - mit polierter + schwarzer Patina - werden in zwei Schritten bearbeitet. Zunächst wird Ihr Modell einem Oxidationsprozess unterzogen, bei dem eine Schwefelmischung das Silber stumpfer und dunkler werden lässt. Anschließend werden die erhabenen Oberflächen Ihres Modells manuell poliert. Vertiefte oder abgesenkte Bereiche bleiben unangetastet und sind daher dunkler als die hochgezogenen, polierten Bereiche.
Minimale Abmessungen der abgesenkten "dunkleren" Bereiche: Eingesunkene Bereiche müssen eine Mindestfläche von 0,4 mm Länge x 0,4 mm Breite x 0,4 mm Höhe aufweisen, um sichtbare Ergebnisse zu erzielen. Da das abschließende Polieren ein manueller Prozess ist, ist jedes Modell ein Unikat.
Erforderliche Dateiformate
Wir akzeptieren die Dateiformate STL, 3DS, 3DM, OBJ, WRL, MATPART, STP, SKP, SLDPRT, STEP, CATPART, IGES, MODEL, MXP und MGX auf Materialise OnSite.
Es ist nicht nur wichtig, dass nur diese Dateiformate verwendet werden können. Es gibt es auch Einschränkungen in Bezug auf den Inhalt dieser Dateien. Um die bestmögliche Qualität zu liefern und die Rückverfolgbarkeit zu gewährleisten, kann nur ein Modell pro Bauteil über unsere Online-Plattform OnSite bestellt werden.
Das bedeutet, dass es pro Datei nur eine Shell geben kann. Wenn eine Datei mehrere Shells enthält, wird sie nur verarbeitet, wenn sie als ein Modell oder Bauteil erkannt wird, d. h. wenn sich die Sheüberschneiden oder ineinander greifen (siehe ggf. die technischen Spezifikationen unten). Andernfalls wird Ihr Bauteil nicht korrekt verarbeitet.
Technische Daten
| Maximale Bauteilabmessungen | 88 x 88 x 125 mm |
| Standardgenauigkeit | ±5 % (mit einer Untergrenze von ±0,35 mm) |
| Schichtstärke | 0,016 mm |
| Mindestwandstärke | 0,6 mm |
| Detail-Mindestgröße | 0,35 mm |
| Ineinandergreifende oder bewegliche Bauteile | Nein |
| Interne Kanäle | Nein |
| Oberflächenstruktur | Raue, leicht glänzende Oberfläche |